Meisterbock, E-Cube, Datenkontrollmodell und Prüfvorrichtung im Vergleich: wie ein Cubing konstruiert, segmentiert und bei 20 °C vermessen wird – und wie Sie die Konstruktion sicher auslagern.
Cubing und Meisterbock konstruieren: Segmentierung, Bezugssystem, Vermessung – und sicheres Auslagern
Ein Cubing – in Deutschland meist Meisterbock genannt – ist ein physisches Referenzmodell der Karosserie im Maßstab 1:1, aus Aluminium gefräst und zu einem steifen, maßhaltigen Master verschraubt. Daran werden Anbauteile, Spaltmaße und Bündigkeit geprüft, bevor ein Fahrzeug in Serie geht. Der schwierigste Teil ist nicht das Fräsen, sondern die Konstruktion davor: die Segmentierung des Rohbaus in fräsbare Blöcke und ein Bezugssystem, das die Referenz über die gesamte Fahrzeuglänge trägt. PSH Design konstruiert Cubing- und E-Cube-Daten seit 2009 in CATIA V5 für OEM- und Tier-1-Programme.
Die Begriffe sind deutsch, weil die Methode deutsch ist. Deutsche Premiumhersteller haben das Cubing als Disziplin geprägt, und auch international spricht man vom „Meisterbock”. Dieser Leitfaden erklärt, was Meisterbock, E-Cube, Datenkontrollmodell und Prüfvorrichtung jeweils leisten, wie ein Master konstruiert und vermessen wird – und worauf Sie achten sollten, wenn Sie die Konstruktion an einen externen Partner vergeben.

Was ist ein Cubing (Meisterbock)?
Ein Cubing ist eine physische Referenz der Karosserie in Originalgröße. Weil es die Nenngeometrie der CAD-Daten mit sehr hoher Genauigkeit wiedergibt, lässt sich daran prüfen, was Zeichnungen allein nicht garantieren: Spaltmaße und Bündigkeit, Fugenverläufe, Flächenübergänge und die tatsächliche Passung von Anbauteilen, Leuchten und Interieurkomponenten.
Eingesetzt wird es vor allem in der Produktentwicklung und im Serienanlauf – in der Vorserie, in der Abweichungen gefunden und behoben werden müssen, bevor Werkzeuge und Montageprozesse festgelegt sind. Kritische Aufnahme- und Funktionsmerkmale werden dabei typischerweise im Bereich weniger Zehntelmillimeter gehalten, entsprechend den Standards für Lehren und Prüfvorrichtungen in der Branche.
Was ein Cubing nicht ist
Häufig wird Cubing als Verlängerung von Design oder Class-A-Flächen verstanden. Das ist es nicht. Ein Meisterbock entsteht aus den Blechdaten des Rohbaus – der Karosserie, wie sie tatsächlich gezogen und gefügt wird – und nicht aus Designflächen. Class-A ist eine Disziplin der Flächenqualität, Cubing eine Disziplin der Maßhaltigkeit. Wer beides verwechselt, liefert der Fräserei im schlimmsten Fall ein Konstruktionspaket, das sich nicht bauen lässt.
Meisterbock, E-Cube, Datenkontrollmodell, Prüfvorrichtung – was ist der Unterschied?
Im Alltag werden die Begriffe oft vermischt, „Cubing” und „E-Cube” teils fast gleichbedeutend verwendet. Sie beschreiben aber unterschiedliche Umfänge:
| Meisterbock (Voll-Cubing) | E-Cube | Datenkontrollmodell | Prüfvorrichtung | |
|---|---|---|---|---|
| Umfang | Nahezu vollständige Karosserie mit vielen Masterflächen | Wesentliche Strukturzonen und Anbindungspunkte | Ausgewählte Bauteile oder Baugruppen | Ein Einzelteil oder eine Baugruppe |
| Hauptzweck | Qualifizierung in der Vorserie: Passung und Anmutung vieler Teile gleichzeitig | Maßliche Absicherung des Rohbaus, Vorrichtungs- und Prozessabsicherung | Physische Kontrolle der digitalen Konstruktionsdaten vor der Fertigung | Maßprüfung eines einzelnen Bauteils |
| Typischer Einsatz | Anbauteile außen und innen gegen einen einzigen Gesamtfahrzeug-Master | Programme, in denen ein Voll-Master nicht gerechtfertigt ist, die Funktionszonen aber abgesichert werden müssen | Frühe Entwicklungsphase, Datenfreigabe | Wareneingang, Lieferantenteile-Qualifizierung |
| Relativer Aufwand | Größter Umfang, längste Lieferzeit | Fokussiert, für viele Programme wirtschaftlicher | Abhängig vom Bauteilumfang | Kleinster Umfang, kürzeste Lieferzeit |
Dazwischen liegen Sonderformen: der Außenhautmeisterbock bildet nur die äußere Karosseriehaut mit ihren Schnittstellen ab, der Fügemeisterbock prüft, ob sich Einzelteile zu Unterbaugruppen fügen lassen.
Die eigentliche Aufgabe: aus Blechdaten wird ein Aluminium-Master
Eingangsdaten eines Cubing-Projekts sind die CAD-Daten des Rohbaus: Hunderte dünnwandige Blechteile und Unterbaugruppen voller Hohlräume, Flansche und Fügestellen, deren Verbindungslogik in den Daten selten ausdrücklich steht. Das Ergebnis ist etwas ganz anderes – ein Satz massiver Aluminiumblöcke, die gefräst und verschraubt genau diese Karosserie als einen einzigen steifen Master wiedergeben.
Der Weg von hier nach dort ist die eigentliche Disziplin. Es ist keine Datenkonvertierung, sondern eine Neuinterpretation des Fahrzeugs – und genau hier entscheidet sich, ob ein Cubing-Projekt gelingt.

Eine Karosserie lesen, die man nicht selbst konstruiert hat
Bevor modelliert wird, muss jemand das Fahrzeug verstehen: welches Blech tragend ist und welches nur Haut, wo die echten Anlageflächen liegen, welche Flächen der Meisterbock wirklich abbilden muss – und welche nur fürs Ziehen, Schweißen oder Abdichten existieren. Blechdaten beschriften nichts davon. Wer nicht jahrelang in Karosseriestrukturen gearbeitet hat, modelliert, was die Daten zeigen, statt was der Master braucht. Der Unterschied fällt erst bei der Abnahme auf.
Segmentierung: die Entscheidung, die alles Weitere bestimmt
Eine Karosserie in Originalgröße lässt sich nicht aus einem Stück fräsen. Sie muss in Blöcke geteilt werden, und wo die Trennungen liegen, ist die folgenreichste Entscheidung der gesamten Konstruktion. Vier Randbedingungen ziehen in verschiedene Richtungen:
- Der Arbeitsraum der Maschine. Ein Block muss in den Verfahrweg der Fräsmaschine passen, möglichst in einer Aufspannung – jedes Umspannen ist eine weitere Gelegenheit, die Referenz zu verlieren.
- Handhabung und Zugänglichkeit. Blöcke werden für Transport, Nacharbeit und Messzugang abgenommen. Ein Block, der sich nicht abheben und wieder einsetzen lässt, ohne die Nachbarn zu stören, ist ein Konstruktionsfehler, kein Logistikproblem.
- Wo die Trennfuge liegt. Die besten Trennungen folgen Fugen, die die Karosserie ohnehin hat – Türfugen, Spalte, Verkleidungsgrenzen –, sodass die mechanische Fuge zwischen zwei Blöcken mit einem Spalt zusammenfällt, den der Master ohnehin darstellen soll.
- Kontrollzonen bleiben ganz. Eine Trennung durch eine Anbindung, ein Bezugsmerkmal oder eine Messfläche setzt eine Schraubfuge genau dorthin, wo es auf Genauigkeit ankommt. Diese Zonen werden zuerst festgelegt, die Trennungen führen um sie herum.
In der Praxis geschieht das in zwei Stufen: Zuerst wird das Fahrzeug in Pakete geteilt – Vorderwagenboden, Hinterwagenboden, Seitenwand, Dach –, dann jedes Paket in die Segmente, die tatsächlich gefräst werden. Die Segmentierung bestimmt Fräskosten, Spannvorrichtungen, Handhabung und Messzugang – und vor allem, wie sich Fehler über die gesamte Karosserie aufsummieren.

Bezugssystem und Toleranzkette
Jeder Block kann auf wenige Hundertstelmillimeter genau gefräst sein, und die fertige Karosserie stimmt trotzdem nicht. Entscheidend ist die Kette: wie das Aufnahmekonzept die Referenz von einem Segment zum nächsten über die gesamte Fahrzeuglänge weiterträgt.
Ein Meisterbock bezieht sich auf das Fahrzeug, nicht auf sich selbst – und das Bezugssystem gehört dem Programm, nicht dem Konstrukteur. Ob das Referenzpunktsystem (RPS) nach Werknorm des Herstellers aufgebaut ist oder der Lehrenbauer eigene Konventionen mitbringt: Vor dem ersten Modellierschritt muss geklärt sein, wessen Schema gilt, und dieses Schema wird exakt übernommen statt durch einen Hausstandard ersetzt. Jeder Block erhält dann seine eigene lokale Referenz zurück zum Fahrzeugkoordinatensystem, sodass er einzeln abgenommen, vermessen und wieder eingesetzt werden kann, ohne dass das Fahrzeug seinen Ursprung verliert.
Zwischen den Blöcken leistet die Schnittstelle die Arbeit. Buchsen und Passbohrungen werden in jedes Segment konstruiert, damit sich jeder Block formschlüssig an seinen Nachbarn ausrichtet, statt bei der Montage von Hand eingerichtet zu werden. Die Schnittstelle muss wiederholbar sein: Blöcke werden im Leben eines Masters mehrfach getrennt, und die Referenz muss jede Wiedermontage überstehen.
Stimmt das Bezugssystem, korreliert der Master bei der Abnahme. Stimmt es nicht, rettet ihn auch das präziseste Fräsen nicht: Die Abweichung erscheint dann als systematische Drift entlang des Fahrzeugs, nicht als zufällige Streuung – und dann sind die Blöcke bereits gefräst.

Warum Werkstoff und Bearbeitungsfolge zur Konstruktion gehören
Massives Aluminium ist die übliche Wahl, weil es bei geringem Gewicht maßhaltig bleibt und sich sauber zerspanen lässt. Ein Block, der in einem Durchgang auf Fertigmaß gefräst wird, verzieht sich jedoch danach: Die Eigenspannungen im Rohmaterial werden frei, sobald Material abgetragen wird. Schruppen, Spannungsabbau, dann Schlichten – das hält einen Block stabil, nachdem er die Maschine verlassen hat. Die Konstruktion muss das Aufmaß dafür vorsehen.
Dieselbe Logik gilt für Wandstärken, Rippen und Erleichterungstaschen. Ein Block ist kein massiver Klotz; er wird auf Steifigkeit gegen sein Eigengewicht und die Handhabungslasten ausgelegt – denn Durchbiegung unter Eigengewicht ist am stehenden Master nicht von einem Fräsfehler zu unterscheiden.
Wie wird ein Meisterbock vermessen?
Ein Master ist erst dann eine Referenz, wenn er vermessen und seine Übereinstimmung mit den Ausgangsdaten nachgewiesen ist. Die Vermessung ist kein angehängter Prüfschritt, sondern der Moment, in dem die gesamte Konstruktion auf dem Prüfstand steht.
Der montierte Master wird auf einer Koordinatenmessmaschine vermessen oder – bei Gesamtfahrzeug-Größe, für die keine KMG groß genug ist – mit Lasertracker oder Photogrammetrie, und mit denselben CAD-Daten verglichen, aus denen die Konstruktion entstand (Soll-Ist-Vergleich). Aussagekräftig ist der Vergleich nur unter kontrollierten Bedingungen: Die Längenmesstechnik bezieht alle Maße auf die Bezugstemperatur von 20 °C (ISO 1). Aluminium dehnt sich um etwa 23 µm je Meter und Kelvin aus – eine Karosserie wächst also bei jedem Grad Raumtemperatur in der Größenordnung der Toleranzen, die geprüft werden:
| Länge des Masters | +1 K | +2 K | +3 K |
|---|---|---|---|
| 1 m | 0,02 mm | 0,05 mm | 0,07 mm |
| 2 m | 0,05 mm | 0,09 mm | 0,14 mm |
| 4 m | 0,09 mm | 0,18 mm | 0,28 mm |
| 5 m | 0,12 mm | 0,23 mm | 0,35 mm |
Längenänderung von Aluminium bei Abweichung von 20 °C, gerechnet mit α ≈ 23 µm/(m·K), gerundet.
Hier wird auch die Qualität der Konstruktion sichtbar. Das Fehlerbild zeigt, wo die Ursache liegt:
| Fehlerbild bei der Vermessung | Wahrscheinliche Ursache | Wo sie entstanden ist |
|---|---|---|
| Zufällige Streuung einzelner Blöcke | Bearbeitung oder Aufspannung | Fräserei |
| Abweichung wächst stetig von vorn nach hinten | Toleranzkette im Aufnahmekonzept | Konstruktion – Monate vorher am Bildschirm |
| Abweichung erst nach Demontage und Wiedermontage | Schnittstelle nicht wiederholbar | Konstruktion der Buchsen und Passbohrungen |
| Gleichmäßiges „Wachsen” über die ganze Länge | Messung nicht bei 20 °C | Messumgebung |
| Durchbiegung großer Blöcke im Stand | Zu geringe Steifigkeit gegen Eigengewicht | Konstruktion der Wandstärken und Rippen |
Deshalb muss ein Cubing-Paket maßlich eindeutig sein: Jeder Bezug, jede Referenzfläche und jede Kontrollzone im Modell ist etwas, das ein Messtechniker später am physischen Teil finden und antasten muss.
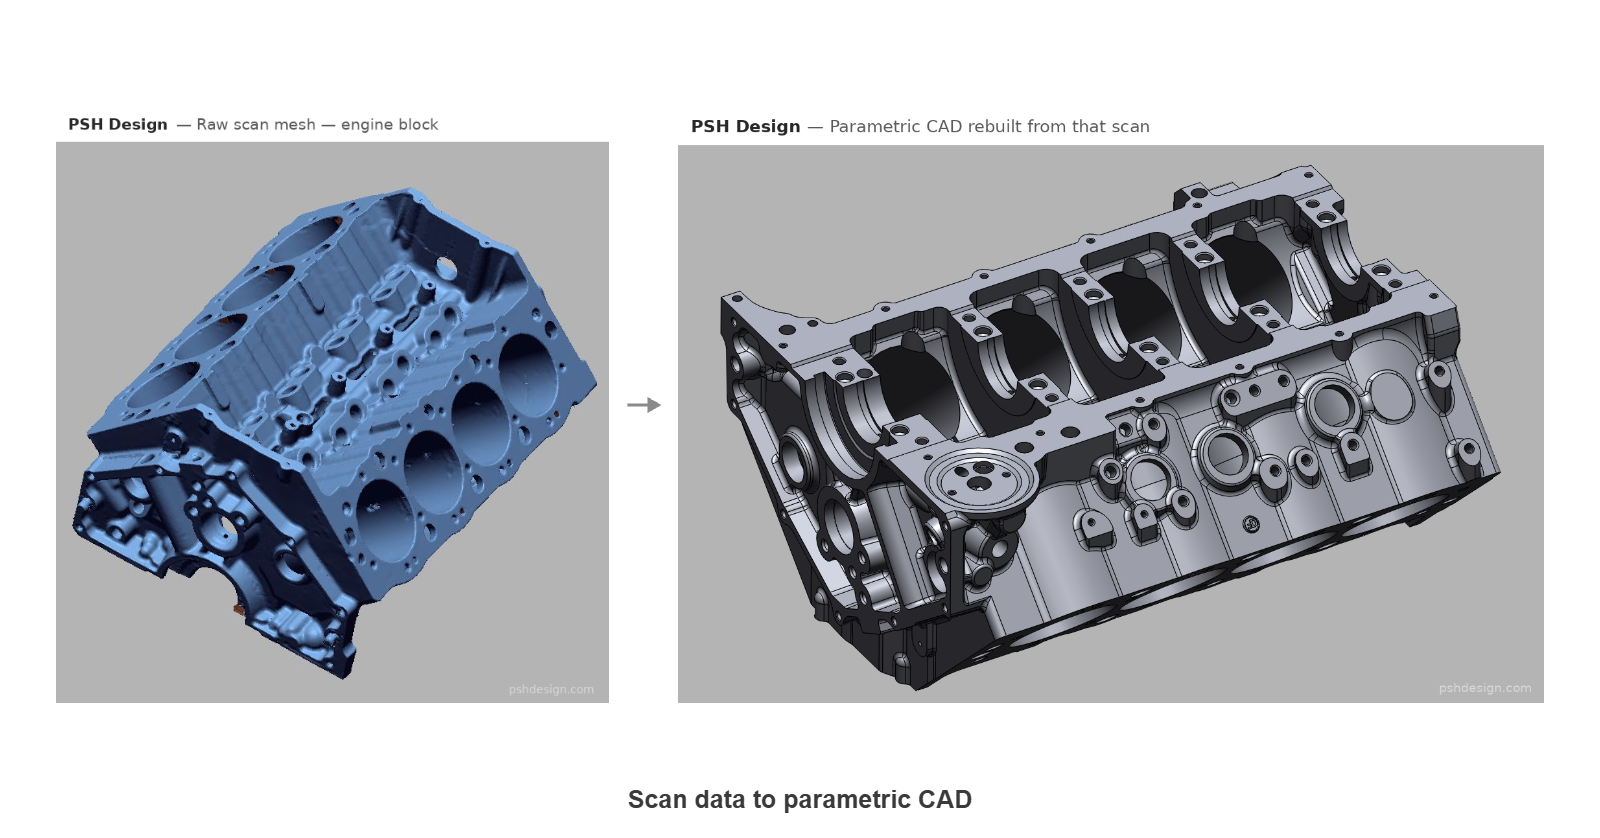
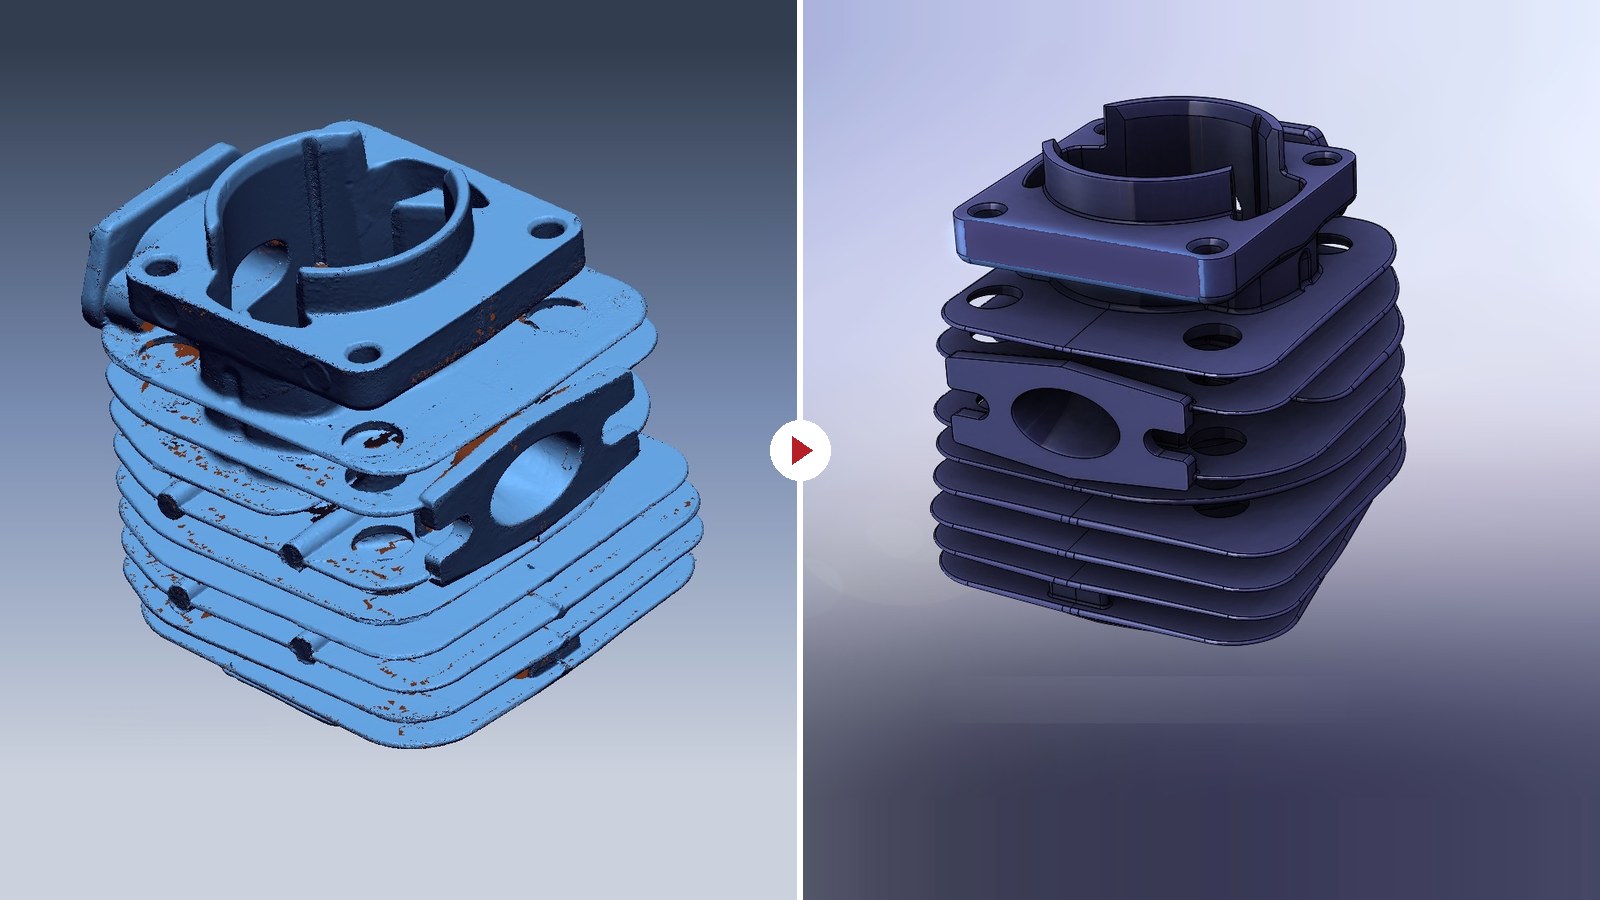
Der Weg funktioniert auch umgekehrt. Muss ein physischer Master oder ein geändertes Teil zurück ins CAD, ist das Flächenrückführung aus Scan- oder KMG-Daten – eine Leistung, die PSH seit 2009 ohne Unterbrechung für Messdienstleister erbringt. Deshalb lesen unsere Ingenieure Messprotokolle so selbstverständlich wie Zeichnungen.

Was ein Konstruktionspaket für ein Cubing enthält
| Leistung | Inhalt | Wozu |
|---|---|---|
| Karosserie-Interpretation und Umfangsdefinition | Welche Flächen und Merkmale der Master abbildet – und welche bewusst nicht | Kein Aufwand für Flächen, die niemand prüft |
| Segmentierung und Trennkonzept | Blockaufteilung nach Fräsbarkeit, Stabilität, Handhabung und Messzugang | Beherrschbare Toleranzkette, planbare Fräskosten |
| Bezugssystem und Referenzkonzept | Angebunden an das Fahrzeugkoordinatensystem und die Referenzpunkte des Programms (z. B. RPS) | Korrelation bei der Abnahme |
| Aufnahmen und Schnittstellen | Zwischen den Blöcken sowie für Anbauteile, Verkleidungen, Verglasung | Wiederholbare Montage, formschlüssige Ausrichtung |
| Modulare Struktur | Lokale Cubes oder abnehmbare Sektionen, wo nötig | Teilprüfungen ohne Demontage des ganzen Masters |
| Fertigungsgerechte Detaillierung | Aufmaße, Spann- und Vorrichtungspunkte, Hebe- und Transportmerkmale | Direkt fräsbar, ohne Rückfragen der Fräserei |
| Datenübergabe | Native CATIA-V5-Daten plus STEP und IGES | Übergabe an jede Fräserei und jedes Messsystem |
Rohbaudaten sind nie eingefroren, wenn das Cubing beginnt. Das Modell muss neue Datenstände aufnehmen, ohne dass die Baugruppe zusammenbricht – Großbaugruppen-Konstruktion mit hybrider Volumen- und Flächenmodellierung und Tausenden referenzierter Elemente. PSH arbeitet auf diesem Niveau nativ in CATIA V5.

Dieselbe Vorrichtung, andere Wörter: Begriffe im Vergleich
Cubing ist eine deutsch geprägte Disziplin, die weltweit angewendet wird – die Begriffe sind aber nicht so sauber mitgereist wie die Methode. Wer mit Lieferketten in Europa, Nordamerika und Japan arbeitet, sollte wissen, wie derselbe Gegenstand jeweils heißt:
| Deutsch | Englisch | Japanisch | Bedeutung |
|---|---|---|---|
| Meisterbock | Cubing, cube, master jig | マスターモデル (Mastā moderu) | Voll-Master der Karosserie |
| Außenhautmeisterbock | Exterior cubing, exterior master jig | — | Master der äußeren Karosseriehaut |
| Fügemeisterbock | Joining master jig | — | Prüfung der Fügbarkeit zu Unterbaugruppen |
| E-Cube | E-Cube | 車体検具 (Shatai kengu) | Master der Strukturzonen und Anbindungen |
| Prüfvorrichtung, Lehre | Checking fixture, gauge | 検具 (Kengu) | Einzelteilprüfung |
| Lehrenbau | Gauge and fixture building | 治具・検具製作 | Das Gewerk, zu dem Cubing gehört |
Die praktische Lehre: Wenn Sie einen Lieferanten über Ländergrenzen hinweg beauftragen, vereinbaren Sie den Umfang schriftlich – welche Flächen, welche Bezüge, welche Teile qualifiziert werden – statt sich auf das Etikett zu verlassen. Die Spezifikation reist zuverlässig, das Wort nicht.
Woher die Methode stammt
Cubing ist kein geschütztes Verfahren, aber ein dokumentiertes. Porsche hat seinen eigenen Qualitätsprozess öffentlich beschrieben, mit drei physischen Referenzen nebeneinander: dem Cubing für Passung und Anmutung der Anbauteile außen und innen, dem Außenmeisterbock für die Maßhaltigkeit der Gesamtkarosserie und der Karosserie im Schwarzzustand für Außenhaut- und Oberflächenqualität in der Vorserie (Porsche Newsroom). Alle drei hängen vor allem an einem: der Qualität der zugrunde liegenden Konstruktionsdaten.
Cubing-Konstruktion auslagern – ohne das Risiko auszulagern
Cubing-Konstruktion ist eine enge Spezialdisziplin, und enge Spezialdisziplinen sind schwer zu besetzen. Sie verlangt drei Fähigkeiten, die selten in einer Person zusammenkommen: Erfahrung mit Karosseriestrukturen, CATIA-Großbaugruppen und maßliches Urteilsvermögen. Der Aufbau dauert Jahre, der Bedarf kommt in Schüben – intensiv in Entwicklung und Anlauf, dann bis zum nächsten Programm gar nicht. Kaum ein Team kann das dauerhaft vorhalten.
Für den Verantwortlichen, der bei der Abnahme für das Ergebnis geradesteht, ist die eigentliche Frage aber nicht der Preis, sondern: Wenn ich den Master auslagere und die Maße korrelieren nicht, fällt das auf mich zurück. Dieses Risiko entsteht, wenn Präzisionsarbeit an einen günstigen Generalisten geht. Bei einem Spezialisten, der bereits nach OEM-Standards gearbeitet hat, sieht die Rechnung anders aus.
PSH ist bewusst zuerst ein Konstruktionshaus und will es bleiben. Für den physischen Bau koordinieren wir die Fertigung über etablierte Partner in Deutschland, Japan und China – dort, wo es Ihnen am nächsten ist. Einen Master in Originalgröße zu verschiffen und zur Abnahme zu reisen, kostet Zeit und Geld; Korrelation und Freigabe sollen in Ihrer Reichweite stattfinden. Steht nicht die Nähe, sondern der Preis im Vordergrund, ist auch eine Fertigung in Vietnam oder anderswo in Asien möglich.
| Schritt | Wer | Wo |
|---|---|---|
| Bezugssystem, Umfang und Werknorm festlegen | Ihr Team mit PSH | Per E-Mail und Video; Korrespondenz gern auf Deutsch |
| Segmentierung und Konstruktion | PSH Design | Hanoi, nativ in CATIA V5 |
| Freigabe der Konstruktion | Ihr Team | Bei Ihnen |
| Fräsen und Montage | Fertigungspartner, von PSH koordiniert | Möglichst nahe bei Ihnen |
| Vermessung und Abnahme | Ihr Team, PSH unterstützt die Korrelation | Bei Ihnen oder beim Partner |
Auch der Arbeitsrhythmus hilft: Hanoi ist Mitteleuropa im Sommer fünf, im Winter sechs Stunden voraus. Was Sie zum Feierabend übergeben, wird bearbeitet, während Europa schläft, und liegt am nächsten Morgen zur Prüfung bereit. Jedes Projekt läuft standardmäßig unter Geheimhaltungsvereinbarung (NDA) – nicht erst auf Nachfrage. Ihre Daten bleiben auf dem Speicher, den Sie bestimmen.
Leistungen von PSH für Cubing und E-Cube
- Konstruktion von Meisterbock, Außenhautmeisterbock und E-Cube aus gelieferten Rohbau-Blechdaten
- Konstruktion von Rohbau- und Prüfvorrichtungen nach europäischen, US-amerikanischen und japanischen Zeichnungsnormen
- CAD-Konstruktion nach OEM-Standard, nativ in CATIA V5, Übergabe zusätzlich in STEP und IGES
- Fertigungskoordination über etablierte Partner in Deutschland, Japan und China – dort, wo es dem Kunden am nächsten ist
- Unterstützung bei Abnahme und maßlicher Absicherung, einschließlich Korrelation der Messergebnisse mit den Konstruktionsdaten
- Flächenrückführung aus Scan- und KMG-Daten, wenn ein physischer Stand zurück ins CAD muss
Hersteller arbeiten mit unterschiedlichen Bezugsphilosophien, Koordinatensystemen und Freigabeabläufen; PSH übernimmt die Konventionen des jeweiligen Programms. Das Ergebnis ist Cubing-Kompetenz auf Abruf – ohne sie im eigenen Haus aufbauen und vorhalten zu müssen.
Häufige Fragen zu Cubing und Meisterbock
Was ist der Unterschied zwischen Cubing und E-Cube?
Ein Voll-Cubing (Meisterbock) bildet eine nahezu vollständige Karosserie mit vielen Masterflächen ab, um Passung und Anmutung vieler Anbauteile gleichzeitig zu prüfen. Ein E-Cube beschränkt sich auf die wesentlichen Struktur- und Anbindungszonen zur maßlichen Absicherung und Prozessabsicherung. Viele Hersteller verwenden die Begriffe fast gleichbedeutend; der Zweck ist derselbe: eine präzise physische Referenz der Karosseriegeometrie.
Was ist ein Datenkontrollmodell?
Ein Datenkontrollmodell ist ein physisches Modell, mit dem digitale Konstruktionsdaten vor der Fertigung überprüft werden. Es steht früher im Prozess als der Meisterbock und prüft die Daten selbst, während der Meisterbock später die Passung realer Teile gegen einen gemeinsamen Master qualifiziert.
Was ist das Schwierigste an der Meisterbock-Konstruktion?
Segmentierung und Toleranzkette. Die Karosserie muss in fräsbare Aluminiumblöcke geteilt werden, ohne kritische Kontrollzonen zu durchtrennen, und das Aufnahmekonzept zwischen den Blöcken muss die Referenz über die gesamte Fahrzeuglänge tragen. Einzeln genaue Blöcke garantieren noch keinen genauen montierten Master.
Wie wird ein Cubing vermessen?
Auf einer Koordinatenmessmaschine oder bei Gesamtfahrzeug-Größe mit Lasertracker oder Photogrammetrie, im Soll-Ist-Vergleich gegen dieselben CAD-Daten, aus denen der Master konstruiert wurde. Gemessen wird bezogen auf 20 °C, denn Aluminium dehnt sich um etwa 23 µm je Meter und Kelvin aus – ein Master von 4 m wächst pro Grad um rund 0,09 mm.
Ersetzt die virtuelle Montage den physischen Meisterbock?
Teilweise. Mit vollständig digitalisierten Einzelteilen lässt sich die Fügbarkeit virtuell prüfen, und manche Programme verkleinern dadurch den physischen Umfang, etwa auf einen E-Cube. Für Haptik, Montagereihenfolge und die gemeinsame Abnahme von Anbauteilen am Bauteil nutzen viele Programme weiterhin einen physischen Master. Beide Wege brauchen dieselbe Grundlage: eindeutige, saubere Konstruktionsdaten.
Ist Cubing-Konstruktion dasselbe wie Class-A-Flächen?
Nein. Cubing entsteht aus den Blechdaten des Rohbaus und ist eine Disziplin der Maßhaltigkeit; Class-A arbeitet an Designflächen und ist eine Disziplin der Flächenqualität. Beide gehören zur Fahrzeugentwicklung, verlangen aber unterschiedliche Fähigkeiten.
Aus welchem Werkstoff wird ein Meisterbock gefertigt?
Meist aus massivem Aluminium oder anderen maßstabilen Werkstoffen, damit der Master seine Referenzgeometrie dauerhaft hält. Die Blöcke werden in der Regel geschruppt, entspannt und dann geschlichtet, damit die Eigenspannungen im Rohmaterial frei werden, bevor die Endflächen gefräst sind.
Kann man die Cubing-Konstruktion auslagern?
Ja. Gerade die Konstruktion lässt sich gut vergeben: Sie ist digital, präzisionsgetrieben und profitiert von Spezialisierung und Zeitversatz. Die Fertigung kann dann nahe beim Kunden stattfinden, damit Abnahme und Korrelation in Reichweite bleiben.
In welchen Datenformaten liefert PSH?
Nativ in CATIA V5, zusätzlich in STEP und IGES für die Übergabe an Fräserei und Messtechnik.
Kann ich meine Anfrage auf Deutsch stellen?
Ja. Schriftliche Anfragen und Korrespondenz auf Deutsch sind willkommen; Besprechungen führen wir auf Englisch oder, nach Absprache, auf Deutsch. Ein Angebot erhalten Sie innerhalb von 24 Stunden.
Schicken Sie uns eine Zone – wir prüfen sie kostenlos
Senden Sie uns die Rohbaudaten einer einzelnen Zone oder eines Schnittstellen-Satzes. Wir prüfen Segmentierung und Bezugskonzept kostenlos und sagen Ihnen, wo wir Risiken für die Toleranzkette sehen – bevor ein Span fällt.
PSH Design
17+ years of CAS, Class A Surfacing, CAD and Reverse Engineering for Automotive, Aerospace, Medical and Industrial, to OEM standard.
Concept Design & CAS · Class A Surfacing · CAD Engineering · Reverse Engineering
Work of this kind is easier to judge than to describe.