キュービング(マイスターボック)は、無垢アルミから削り出した実物大の車体マスターです。分割、データム戦略、公差の積み上げ、20 °Cでの測定検証まで、設計側で何が決まるのかを解説します。PSHは2009年以来、OEM/Tier-1向けにキュービング・E-Cubeデータを設計しています。
車体のキュービング/マイスターボック設計 — 図面では保証できない「合い」を実物で証明する
キュービング — ドイツ語でマイスターボック(Meisterbock)— は、車体開発でもっとも要求の厳しい基準治具の一つです。無垢のアルミから削り出した実物大の車体マスターを組み上げ、車両を一つの剛性の高い、寸法的に安定した基準として再現します。量産に入る前に、すべてのパネル、合わせ目、外装部品がどう合うのかを証明するための道具です。
用語がドイツ語なのは、手法そのものがドイツ発だからです。Meisterbockは直訳すれば「マスター治具」。ドイツのプレミアムメーカーが最初にこの分野を体系化しました。車体品質を「たぶん大丈夫」で済ませず、証明する場所です。
PSH Designは2009年以来、OEMおよびTier-1の車体プログラム向けにキュービングおよびE-Cubeのデータを設計してきました。CADエンジニアリングから製造の取りまとめまで対応しています。
キュービングとは何か
キュービングモデルとは、車体の実物大・物理的な基準です。ノミナルのCAD形状をきわめて高い精度で再現するように削り出されているため、図面だけでは保証できないものを確認できます — パネル間の隙間、合わせ目の通り、面のつながり、そしてトリム・灯火類・内装部品の実際の取り付き。
主に製品開発と量産立ち上げ — つまりパイロット段階で使われます。金型と組立ラインが固まる前に、ずれを見つけて直しておかなければならない時期です。キュービングモデルでは、重要な位置決め要素は通常0.1ミリ台で管理され、業界の検具・ゲージ基準に沿って作られます。
キュービングではないもの
キュービングは、スタイリングやクラスAサーフェシングの延長だと思われがちですが、違います。キューブは量産用の板金データから作られます — 実際にプレスされ、接合される状態の車体であって、スタイリングサーフェスではありません。クラスAサーフェシングは面品質の分野、キュービングは寸法エンジニアリングの分野です。必要な技能が違い、この二つを混同することが、加工現場に「作れないキュービングデータ」が届く典型的な原因です。
フルキュービング・E-Cube・検具の違い
現場ではこれらの用語はかなり重なって使われますが、対象範囲が違います。
| フルキュービング(マイスターボック) | E-Cube | 検具(単品) | |
|---|---|---|---|
| 範囲 | ほぼ車体全体。多数のマスター面を持つ | 主要な構造ゾーンと取付点 | 単一部品またはサブアッシー |
| 主な目的 | パイロット段階の検証 — 多数の部品の合い・仕上がりを一度に確認 | ホワイトボディの寸法検証、治具・工程の確認、組立検討 | 単品の寸法検査 |
| 使いどころ | 外装・内装の取付部品を一つの車体マスターに対して確認 | 全体マスターまでは要らないが、機能ゾーンは証明したい場合 | 受入検査、サプライヤー部品の合否判定 |
| 相対的な工数 | 範囲が最も広く、マスター面が多く、納期も最長 | 対象を絞れる分、費用対効果が高い | 範囲が最小、最短納期 |
外装キュービングはその中間にあたります。外板とそのインターフェースは一通り持ちますが、車体全体キューブのような内装範囲は含みません。
本当の難所 — 薄板を無垢アルミに置き換える
キュービング案件の入力はホワイトボディのCADです。数百点の薄板プレス部品とサブアッシー、空洞、フランジ、そしてデータ上は明示されていない接合の理屈。出力は、構造的にはまったく別のもの — 削り出して締結すれば同じ車体を一つの剛体マスターとして再現する、無垢アルミのブロック群です。
この間をつなぐことが、この仕事の中身です。ファイル変換ではありません。車両の読み替えであり、キュービング案件の成否が決まるのはここです。
自分が設計していない車体を読む

モデリングを始める前に、まず車両を理解しなければなりません。どのパネルが構造材でどれが外板か。実際の合わせ面がどこにあるか。キューブが再現すべき面はどれで、プレス・溶接・シール材のためだけに存在する面はどれか。
板金データはそれを教えてくれません。空洞は開いたまま、接合条件は書かれておらず、アセンブリ上は連続して見える断面が実際には別部品です。車体構造の中で年数を積んでいない技術者は、キューブが必要とするものではなくデータに写っているものをモデル化します。その差が表に出るのは、買い取り検査の場です。
分割(セグメンテーション)— 下流のすべてを決める判断
実物大の車体を一体で削ることはできません。ブロックに分ける必要があり、その分割線をどこに置くかが、キュービング設計で最も影響の大きい一つの判断です。四つの制約が互いに引き合います。
- 機械のストローク:ブロックは加工機の可動範囲に収まり、可能な限り一段取りで削れること。段取り替えのたびに基準を失う機会が増えます。
- 取り回しとアクセス:ブロックは輸送、手直し、そして測定プローブや作業者が要素に届くために、アセンブリから外されます。隣のブロックを動かさずに着脱できないブロックは、物流の問題ではなく設計の不具合です。
- 合わせ線の位置:良い分割線は車体がもともと持っている線 — シャット線、パネル隙間、トリムの切れ目 — に沿います。ブロック同士の機械的な継ぎ目が、キューブが表現すべき隙間と一致するからです。
- 管理ゾーンは割らない:取付インターフェース、データム要素、測定対象面を分割線が横切ると、精度が最も要る場所にボルト継ぎ目を置くことになります。これらのゾーンを先に描き、分割線はその周りを迂回させます。
実務では二段階で分けます。まず車両をパッケージ(フロントフロア、リアフロア、ボディサイド、ルーフ)に割り、各パッケージを実際に加工するセグメントへと分割します。分割は加工費、治具、取り回し、測定アクセスを決め、そして何より、組み上げた車体に誤差がどう積み上がるかを決めます。

データム戦略と公差の積み上げ
一つ一つのブロックを百分の数ミリで削っても、組み上がった車体が合わないことはあります。問題は積み上げです — 位置決めの体系が、車両の全長にわたってセグメントからセグメントへ基準をどう運ぶか。
キューブは自分自身ではなく車両に対して基準をとります。そして基準体系はキューブ設計者のものではなく、プログラムのものです。データムの考え方は自動車メーカーごとに違い、ブロックを削って組む加工先にも独自の慣習があります。この仕事の一部は、モデリングを始める前に「誰の体系が支配するのか」を確定させ、自社標準を持ち込まずにそれを正確に採用することです。各ブロックはその全体系に紐づく自分のローカル基準を持ち、どのブロックも単体で外して測り、車両の原点を失わずに戻せるようにします。
ブロック間は、インターフェースが仕事をします。ブッシュと締結穴をすべてのセグメントに設計し、組立時に手で合わせるのではなく、隣接ブロックに対して確実に位置決めされるようにします。インターフェースは再現性が必要です — キューブは生涯に何度も分解され、基準はそのたびに生き残らなければなりません。
データム体系が正しければ、実物のキューブは買い取り検査で相関します。間違っていれば、どれだけ精密に削っても救えません。ずれはランダムなばらつきではなく、車両に沿って系統的に伸びていく形で現れ、その時点でブロックはもう削り終わっています。
材料と加工順序は設計の一部

無垢アルミが選ばれるのは、重量あたりの形状保持がよく、この物量でもきれいに削れるからです。しかし一発で最終寸法まで削ったブロックは、そのあとで動きます。素材に閉じ込められていた残留応力が、肉が落ちるにつれて解放されるためです。荒加工 → 応力除去 → 仕上げ加工。これがブロックを機械から降ろしたあとも安定させる手順であり、設計側でその取り代を見込んでおく必要があります。
肉厚、リブ、肉抜きポケットも同じ理屈です。ブロックは中実の塊ではなく、自重と取り回し荷重に対する剛性を考えて設計されます。自重によるたわみは、キューブが立った時点で加工誤差と区別がつかないからです。
マスターをどう証明するか — キュービングの測定

キューブは、測定して元データと一致することを示してはじめて基準になります。キュービングの測定は最後に付け足す検査工程ではありません。設計全体が試される瞬間であり、ここまでのすべての判断に跳ね返ってきます。
組み上げたマスターは三次元測定機で、あるいは車体全体のように収まるCMMが存在しない大きさではレーザートラッカーや写真計測で測定し、設計の元になったのと同じCADと比較します。この比較が意味を持つのは、条件が管理されている場合だけです。寸法計測はすべての測定を標準温度20 °Cに準拠させます(ISO 1)。アルミは1メートルあたり1度で約23 µm伸びるため、4メートルの車体は室温が1度ずれるごとに約0.1 mm大きくなります — いま検証している公差と同じ桁です。暖かい部屋で測ったキューブは「間違って測った」のではなく、「測った意味がない」のです。
設計の質が目に見えるのもここです。ブロック間のランダムなばらつきは加工を指しています。車両の前から後ろへ一定に増えていくずれは、位置決め体系を指しています — 何か月も前に画面の上で決まっていた積み上げの問題です。キュービングデータが寸法的に曖昧であってはならない実務上の理由はここにあります。モデル上のデータム、基準パッド、管理ゾーンはすべて、後日、計測担当者が実物の上で見つけてプローブを当てるものだからです。
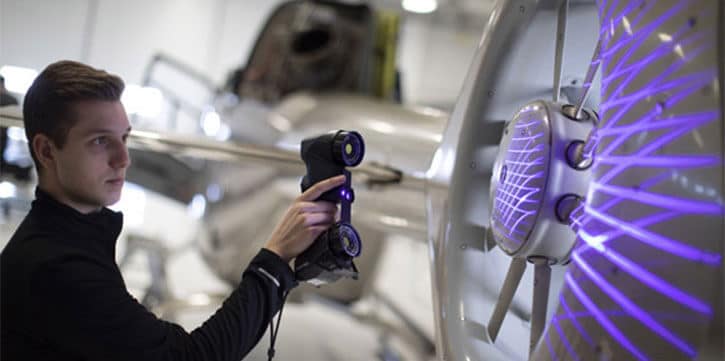
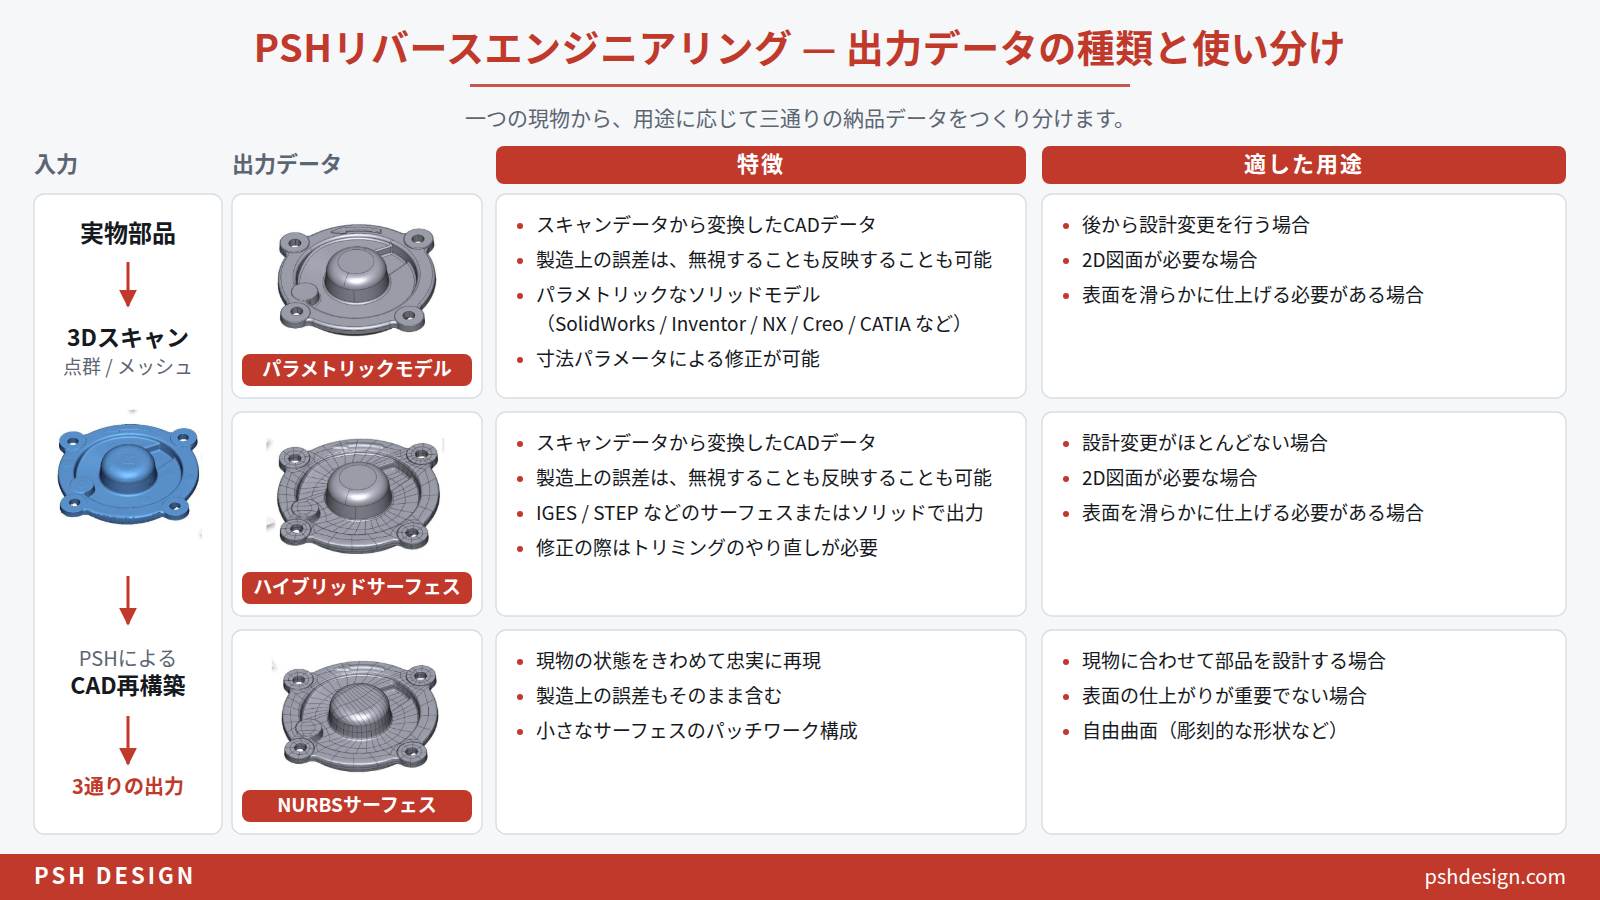
この規律は逆方向にも働きます。実物のマスターや改修された部品をCADに戻す必要がある場合、それはスキャンデータやCMMデータからのリバースエンジニアリングです。PSHが2009年以来、測定会社向けに継続して行ってきた業務であり、当社の技術者が図面と同じように測定レポートを読める理由でもあります。
これは最上位のCADエンジニアリングです
キュービング設計は大規模アセンブリのCADエンジニアリングです。ソリッドとサーフェスのハイブリッドモデリング、数千点の参照要素、そして土台の車体データが変わり続けるなかでも崩れないモデル構造。キュービングが始まる時点で車体データが凍結していることはありません。モデルは、アセンブリを壊さずに設計変更を吸収し続ける必要があります。
PSHはこのレベルの作業をCATIAでネイティブに行い、受け渡しにはSTEP、IGESなどの中間フォーマットにも日常的に対応しています。
キュービング設計パッケージの内容
- 車体の読み解きと範囲定義 — キューブが再現する面と要素、そして意図的に再現しないもの
- 分割戦略 — 加工性、安定性、取り回し、測定アクセスを踏まえたブロック分割
- データム戦略と基準体系 — 車体座標系およびプログラム固有の基準点に紐づけ
- ロケーターとインターフェース設計 — ブロック間、および合わせ部品・トリム・ガラス・外装部品向け
- モジュール構造設計 — ローカルキューブや着脱セクションが必要な場合
- 製造を見据えた詳細設計 — 取り代、クランプ・治具の逃げ、吊り上げと取り回しの要素
- 中間フォーマット(STEP、IGES)とネイティブCATIAデータでの納品
同じ道具、違う呼び名 — 用語対照
キュービングはドイツ発でありながら世界中で行われている分野ですが、用語は手法ほどきれいには伝わりませんでした。欧州・北米・日本のサプライチェーンをまたいで仕事をされる場合、同じ物体が各地で何と呼ばれるかを知っておくと役に立ちます。
| 言語圏 | 用語 | 意味 |
|---|---|---|
| 日本語 | 検具(けんぐ) | 検査治具・ゲージ全般 |
| 日本語 | 車体検具 | 車体用の検査治具。E-Cubeに最も近い日常的な呼び方 |
| 日本語 | マスターモデル | 実物大の物理基準 |
| ドイツ語 | Meisterbock | 直訳は「マスター治具」。車体全体のマスター基準 |
| ドイツ語 | Außenmeisterbock | 外板に絞った外装マスター治具 |
| ドイツ語 | Lehrenbau | キュービングが属するゲージ・治具製作の業種 |
| 英語(欧米) | Cubing / cube | 車体全体のアルミ製マスター |
| 英語(欧米) | Master jig | Meisterbockの直訳。多くのプログラムで同義に使われる |
| 英語(欧米) | Checking fixture / gauge | 単品検査用の治具に限定して使う |
実務上の教訓は一つです。市場をまたいでサプライヤーに引き合いを出すときは、呼び名に頼らず、範囲を文書で合意してください — どの面を、どのデータムで、どの部品まで保証するのか。仕様は正確に伝わりますが、言葉は伝わりません。
手法の出自
キュービングは特定企業の専有技術ではありませんが、公開された記録のある手法です。ポルシェは自社の品質プロセスについて、三つの物理的な基準手法を並行して使っていると公表しています — 車体全体のマスターに対して外装・内装の取付部品の合いと仕上がりを見るキュービング、各部品がそれぞれの公差内にあっても組み合わさったときの車体全体の寸法精度を見る外装マスター治具、そして量産前のパイロット段階で外板のずれと面品質をあぶり出すボディ・イン・ブラック。実際の品質組織の中で三つがどう噛み合うのかを知るうえで有用な公開資料です。
三つのいずれもが、何より一つのことに依存しています — 土台となる設計データの質です。
外注しても、リスクまで外注しない
キュービング設計は狭い専門分野であり、狭い専門分野は人を揃えにくいものです。この能力は、同じ技術者の中に同時に現れることがまれな三つの交点にあります — 車体構造への習熟、大規模アセンブリをCATIAで扱う力、そして寸法エンジニアリングの判断力。育成に何年もかかるうえ、必要になるのは波状です。プログラムの開発・立ち上げ期には集中的に、そのあと次の車種まではまったく要りません。常時抱えることを正当化できるチームはごく少なく、だからこそキュービング業務は昔から何らかの形でOEMの外に出てきました。
ただし、買い取り検査の場に立つ技術者にとって本当の問題はコストではありません。外注したキューブの寸法が合わなかったら、責任は自分にある — これです。
そのリスクは、精度の要る仕事を安価な汎用業者に渡すことから生まれます。すでにOEM基準で仕事をしてきた専門業者に渡すのは、まったく別の話です。
PSHは意識的に「まず設計会社」であり、これからもそうあるつもりです。当社の技術的な厚みは設計にあり、そこを誰よりもうまくやることを仕事にしています。物理的な製作については、ドイツ・日本・中国の実績ある提携先を通じて取りまとめます。その考え方は単純です — 製作はお客様に最も近い場所に置くべきだからです。実物大のマスターを輸送し、検査のために出張することは現実の費用であり、寸法の相関確認と承認は地球の裏側ではなく手の届く場所にあってほしい瞬間だからです。プログラムの優先順位が近さよりコストであれば、ベトナムやアジア他地域での製作という選択肢も開けます。決定的な確認の場を遠ざけることなく、専門の設計パートナーを得ていただけます。
進め方の面でも噛み合います。ベトナムと日本の時差はわずか2時間です。ほぼ同じ営業時間帯で動けるため、仕様の確認も途中経過の共有も当日のうちに折り返せます。
PSHのキュービング/E-Cube対応

- 支給されたホワイトボディ板金データからの、キュービング/マイスターボック/外装キュービング/E-Cube設計
- BIW治具設計および検具設計 — 欧州・米国・日本いずれの製図慣習にも対応
- OEM基準のCADエンジニアリング — CATIAネイティブ、STEP/IGESほか中間フォーマット対応
- ドイツ・日本・中国の精密加工パートナーを通じた製造の取りまとめ。製作はお客様に最も近い場所に置き、組立・検査・買い取りが手の届く範囲に収まるようにします
- 買い取りと寸法検証の支援 — 測定結果を設計データへ相関させるところまで
自動車メーカーごとにデータムの考え方、座標系、承認手順は異なります。PSHはプログラム側の慣習に合わせます。結果として、社内に抱えて維持する負担なしに、必要なときだけ専門のキュービング能力を使っていただけます。
よくあるご質問
- キュービングとE-Cubeの違いは何ですか。— フルキュービングはほぼ車体全体を再現し、多数のマスター面で全体の合いと仕上がりを見ます。E-Cubeは主要な構造・取付ゾーンに絞り、寸法検証と工程確認を行います。多くのOEMで両者は同義に使われ、呼称は地域によっても変わりますが、根底の目的はどこでも同じです — 車体形状を検証するための精密な物理基準です。
- キュービング設計で最も難しいのはどこですか。— 分割と公差の積み上げです。重要な管理ゾーンを断ち切らずに車体を加工可能なアルミブロックへ分け、そのブロック間の位置決め体系が車両の全長にわたって基準を正確に運ぶ必要があります。個々のブロックが正確でも、組み上がったマスターの正確さは保証されません。
- キュービングモデルはどう測定・検証しますか。— 三次元測定機で、車体全体の大きさではレーザートラッカーまたは写真計測で測定し、設計元と同じCADデータと比較します。測定は標準温度20 °Cに準拠させます。アルミは1メートルあたり1度で約23 µm伸びるため、温度管理のない部屋では、検証している公差と同じ桁だけ実物大の車体が動いてしまうからです。
- キュービング設計はクラスAサーフェシングと同じですか。— 違います。キュービングは量産板金データから作る寸法エンジニアリングの分野、クラスAサーフェシングはスタイリングサーフェスを扱う面品質の分野です。どちらも車両開発の中にありますが、必要な技能もソフトの使い方も異なります。
- 材料は何ですか。— 通常は無垢アルミ、または寸法的に安定した材料です。基準形状を長期にわたって正確に保持できることが選定理由です。ブロックは通常、荒加工 → 応力除去 → 仕上げ加工の順で、素材の残留応力を最終面を削る前に解放させます。
- キュービング設計は外注できますか。— できます。特に設計段階は外に出しやすい工程です。デジタルで完結し、精度が要で、専門特化と時差を活かした受け渡しの恩恵を受けられます。製作はそのあと、買い取りのためにお客様の近くに置くことができます。
まず1ゾーン、無償でレビューします
OEMおよびTier-1のエンジニアリングチームの皆様へ。キュービング設計のパートナーを見極める最も簡単な方法は、実物の課題を一つ渡してみることです。ホワイトボディの1ゾーン、またはインターフェース一式をお送りください。分割の考え方、データム戦略、ロケーターの論理、そしてキューブについての当社の推奨を、無償の設計レビューとしてご提出します。プログラム全体をお約束いただく必要はありません。
▶ Cubing, Meisterbock and E-Cube Design for Automotive Bodies(英語版) | リバースエンジニアリング受託
関連ページ
- リバースエンジニアリング受託 — スキャンデータから、そのまま使えるネイティブCADへ
- クラスAサーフェシング受託 — 見える面を、完成車メーカーの基準で
- 計測用3Dスキャナの選び方 — リバースエンジニアリングと品質検査の実務ガイド
PSH Design
17+ years of CAS, Class A Surfacing, CAD and Reverse Engineering for Automotive, Aerospace, Medical and Industrial, to OEM standard.
Concept Design & CAS · Class A Surfacing · CAD Engineering · Reverse Engineering
Work of this kind is easier to judge than to describe.