毎週スキャンデータを受け取る側から見た、計測用3Dスキャナの選び方。主要機種の比較、構造化光とレーザーの使い分け、見落とされがちなソフトウェア予算、CMMとの役割分担、そしてカタログで誇張されやすいスペック。
計測用3Dスキャナの選び方 — リバースエンジニアリングと品質検査のための実務ガイド
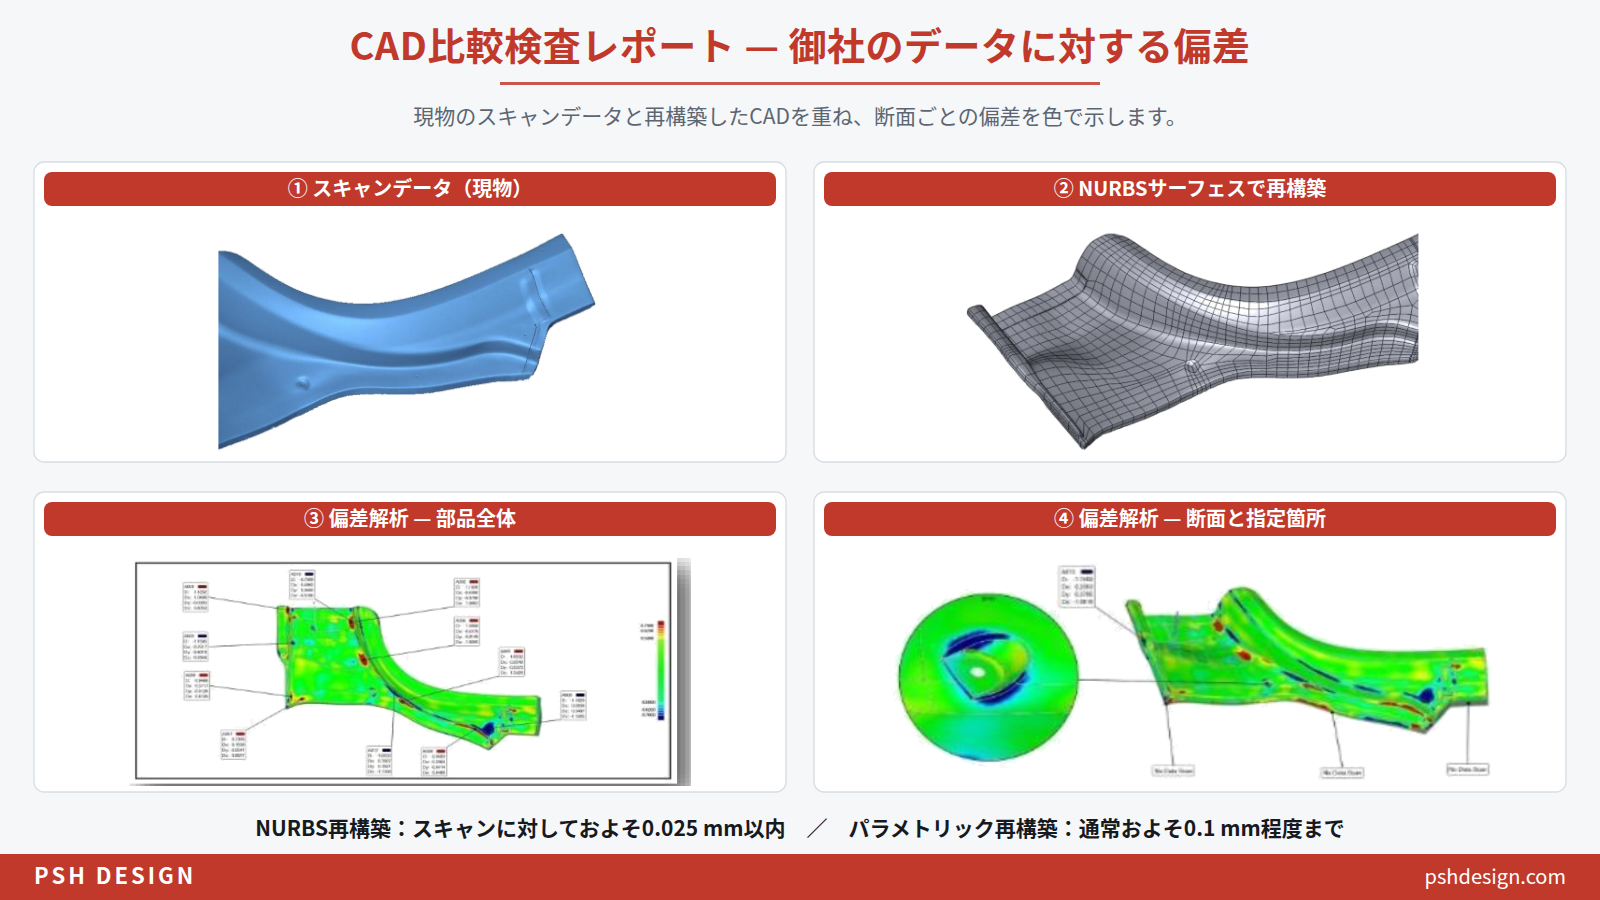
当社には毎週、測定会社からスキャンデータが届きます。素晴らしいものもあります — きれいな点群、確かな体積精度、位置合わせの方針まで文書化されたデータ。一方で、クラスAの再構築に入って3日目にようやく表に出てくる問題を抱えたデータもあります。わずかな位置合わせのドリフト、メッシュ表示では問題なく見えるのにNURBSに変換すると波打つノイズ、本来は写真計測が必要な1.2メートルのパネルでそれが省かれている、といったものです。
17年間、自動車のリバースエンジニアリングとクラスAサーフェシングのためにスキャンデータを扱ってきた立場から、当社は多くの購入ガイドとは違う見方をしています。データシートの数字ではなく、実際のチームが、実際の条件で運用したときに出てくるデータの質でスキャナを評価します。その先にCAD作業が控えているからです。
2026年、3D計測の現場で実際に変わったこと
構造的にいちばん大きい変化は、CMMを起点とするワークフローから、業界が「スキャンファースト、CMMで検証」と呼ぶ形への移行です。ボディパネル、樹脂トリム、射出成形部品、鋳物、複合材シェルは、いまや圧倒的にプローブではなくスキャンで測られます。CMMは2025年時点でも計測ハードウェア支出のおよそ35〜38%を占めていますが、それは航空宇宙、精密加工、そして10ミクロン未満のトレーサビリティが契約要件になる用途が牽引しています。それ以外では、可搬型のハンドヘルドレーザースキャナが既定の道具になりました。
二つ目はインライン/ニアラインの自動化です。ロボット搭載の構造化光システムは、量産車体ラインではすでに標準です。5年前は専門的なシステム構築でしたが、いまは調達品目の一行です。
三つ目 — 今後3年で最も効いてくるもの — はAIによる検査解析です。スキャナ操作者をAIが置き換えるのではなく、偏差データをAIが処理して工程の系統的なドリフトを見つけ、外れ値の部品を拾い、計測技術者がヒートマップを一枚ずつ見なくても実行可能な品質レポートを出す、という方向です。
実務上の含意はこうです。最上位帯のスキャナ本体は、もはや大きく差がつきません。Creaform、ZEISS、Hexagon、FAROのいずれも、産業検査の要求のほとんどを満たせる機器を作っています。いま差がつくのは、ソフトウェアの深さ、ワークフローへの統合、そして何よりシステムを運用するチームの計測に対する考え方です。
PSHの実感:この3年でいちばんはっきり変わったのはハードのスペックではありません。当社のリバースエンジニアリング工程に、スキャンデータが一次的な寸法基準として届く頻度です。ボディパネル、樹脂アセンブリ、鋳物では、CMMレポートを完全に置き換えています。ハードウェア側の転換は完了しました。ボトルネックは下流へ移りました。
主要な計測用3Dスキャナ 比較
精度は認証試験条件下でのカタログ公称値です。現場環境で大きな部品を測ったときの実際の体積精度は、通常これより大きくなります。
| 機種 | 方式 | 精度 | 体積精度 | 適した用途 | 価格帯 |
|---|---|---|---|---|---|
| Creaform HandySCAN BLACK Elite | ハンドヘルドレーザー | 0.025 mm | 0.020 + 0.040 mm/m | 現場でのRE・検査、大型部品 | $$$$ |
| ZEISS ATOS Q | 構造化光 | 約0.01〜0.02 mm* | 構成による | 型、鋳物、自動セル | $$$$$ |
| ZEISS ATOS 5 | 構造化光 | 約0.01 mm* | 構成による | OEMのインライン/ニアライン、BIW | $$$$$ |
| Shining3D FreeScan UE Pro | ハンドヘルドレーザー | 0.02 mm | 0.020 + 0.030 mm/m | 計測グレードで予算を抑えたい場合 | $$$ |
| Hexagon Absolute Arm + RS6 | アーム+レーザー | 0.03 mm未満* | アーム長による | 可搬CMM+スキャン、大型治具 | $$$$$ |
| FARO Quantum Max + LLP | アーム+レーザー | 0.03 mm未満* | アーム長による | 板金加工、機械加工、自動車 | $$$$ |
| Artec Leo | 構造化光 | 約0.1 mm | — | 正式な認証を要さないREとQC | $$$ |
| Artec Space Spider | 構造化光 | 約0.05 mm | — | 小物、高精細 | $$$ |
| ScanTech KSCAN-Magic | レーザー+赤外ハイブリッド | 0.02 mm | 0.020 + 0.035 mm/m | HandySCANの代替候補 | $$$ |
* 精度は測定ボリュームの構成によって変わります。実際に運用する構成について、VDI/VDE 2634またはISO 17025の認証試験成績書を必ず請求してください。
価格帯の目安:$$$ = 約2.5万〜6万ドル|$$$$ = 約6万〜12万ドル|$$$$$ = 15万〜50万ドル超(セル一式)
PSHの実感:上記のすべてのプラットフォームで作られたスキャンデータを処理してきました。下流のCAD品質のばらつきは、ブランドでは決まりません。経験のあるチームが中位機で取った優れたデータも、大型部品で写真計測の規律を欠いたまま最上位機で取られ再スキャンが必要になったデータも、どちらも受け取っています。スキャナが制約になるのは、それがワークフローの中でいちばん弱い要素になったときだけです。
構造化光とレーザー、どちらを選ぶか
2026年時点での正直な答えは、どちらの技術も成熟していて能力があり、何を測るか、そのデータをどう使うかで決まる、というものです。
- 構造化光(ATOS Q/5、Artecなど):1スキャンあたりの面データが全面・高密度。面形状に対して非常に速い。型、鋳物、ホワイトボディ、自動セルに最適。周囲光、表面の反射、振動には敏感で、最良の結果には環境管理が要ります。
- ハンドヘルドレーザー(HandySCAN、FreeScan、KSCANなど):難しい表面に強い — 暗色材、カーボン、つや消し樹脂、中程度の反射面。現場作業や出張測定に向き、狭所でも扱いやすい。1パスあたりのデータ密度は下がりますが、複雑形状での累積カバレッジは実用的です。
自動車のリバースエンジニアリング — 当社に届くスキャンデータの大半 — では、計測グレードのハンドヘルドレーザーが優勢です。理由は実務的なもので、対象部品が不規則な形状で、部分的に組まれていて、都合の悪い姿勢で治具に載っていることが多いからです。可搬性と表面への強さが、その現実条件に合っています。
検査ソフトウェア — 最も見落とされる予算項目
計測用3Dスキャナは、一緒に使うソフトウェアの分しか役に立ちません。多くの産業検査用途では、スキャナ付属の取得ソフトはデータ取り込みまでは担いますが、正式なGD&T検査、偏差レポート、スキャンtoCADには足りません。別途、検査プラットフォームが要ります。
| ソフトウェア | 強み | 主な利用者 | 価格(USD) |
|---|---|---|---|
| Geomagic Control X | 自動化、ビジュアルスクリプティング、翼形モジュール | 航空宇宙サプライヤー、自動車Tier-1 | 約1万〜1.5万+/ライセンス |
| ZEISS INSPECT(旧GOM) | ATOSとの深い統合、GD&T、面欠陥の傾向分析 | ZEISS環境のOEM/Tier-1 | アプリ単位、構成による |
| PolyWorks|Inspector | 機器を選ばない汎用性、CMMとスキャンの併用 | 大手OEM、複数機器環境 | 約1万〜1.5万+年2千 |
| VXinspect / VXelements | Creaform機に最適化、ワークフローが簡潔 | 中小企業、サービスビューロー | スキャナに同梱 |
実務上の選び方は、運用しているスキャナのエコシステムでほぼ決まります。Creaform機ならVXinspectで標準的な検査は足り、複雑な案件でGeomagic Control Xを足すハードルも低い。CMM、レーザートラッカー、他社スキャナが混在する環境ならPolyWorks|Inspectorが最も現実的な汎用基盤です。ZEISS/GOM環境のOEM・Tier-1と深く組んでいるならZEISS INSPECTが最も抵抗の少ない道です。
PSHの実感:スキャナを買う側は、ソフトウェア予算を一貫して30〜50%過小に見積もります。話題がハードの価格に集中し、検査プラットフォーム、保守、教育、そして検査グレードのデータを使えるエンジニアリング出力に変えるための下流CADソフトが抜け落ちます。スキャナ単体ではなく、パイプライン全体で予算を組んでください。
CMMと3Dスキャナ — 2026年の正直な比較
CMMはなくなりません。「3DスキャンがCMMを時代遅れにした」という主張は、あらゆる技術万能論と同じ目で見るべきです。
CMMが依然として正しい道具である場面
- 10ミクロン未満のトレーサビリティが要る安全上重要な要素の検査(軸受座、穴、航空エンジン部品)
- ISO 10360準拠、FAI、PPAPなど、特定のGD&T要素に対する契約要件
- 歯車測定や、接触プローブの物理が譲れない形状評価
- ISO認証の品質システムにおける校正基準と監査機能
3Dスキャンが明確に置き換えた場面
- ボディパネル、樹脂トリム、射出成形部品、複合材シェル — 全面データが要る対象
- 型の検証、治具チェック、大型鋳物の形状検査 — 現実的な代替手段がない
- 迅速な原因究明、そり解析、デジタルツイン取得 — 速度の優位が決定的
- 複雑形状のリバースエンジニアリング — 点ごとのプローブでは自由曲面を再構成できない
もっとも効率のよいワークフローは両方を組み合わせる形です。スキャンが全面の情報と素早いスクリーニングを提供し、CMMが重要要素のトレーサブルな点測定を担います。スキャナが問題の在り処を示し、CMMが契約公差の要る要素でずれの大きさを確定します。スキャンとプローブを1台に統合した可搬CMMアームは、このハイブリッドの実務的な表現です。
用途別に必要な精度
| 用途 | 典型的な公差 | スキャナ要件 | CMMも必要か |
|---|---|---|---|
| 自動車ボディパネル | 外板 ±0.3〜0.5 mm/隙間・段差 ±0.1〜0.2 mm | 体積精度 0.05〜0.1 mm以下 | 形状目的では不要 |
| 航空宇宙の機械加工部品 | ±0.01〜0.05 mm | 高精度構造化光+CMM | 重要要素では必要 |
| 医療機器(樹脂) | ±0.05〜0.1 mm | 計測グレード | 分類による |
| 医療インプラント | ±0.01〜0.02 mm | CMMが主 | 必要 |
| リバースエンジニアリング(補修部品) | ±0.05〜0.2 mm | ハンドヘルドレーザー 0.02〜0.05 mm | 大半の用途で不要 |
| 一般製造のQC | ±0.05〜0.2 mm | 中位の計測グレード | 参照・監査目的のみ |
カタログで誇張されがちなスペック
- 単点精度は、単独ではほとんど意味を持ちません。単点精度0.020 mmのスキャナでも、1.5メートルの部品で写真計測を省いたり温度補償が不十分だったりすれば、体積方向に0.5 mm以上ドリフトします。実際に使うスキャンボリュームについて、VDI/VDE 2634またはISO 17025認証の体積精度を必ず確認してください。
- 「最大速度(点/秒)」は総作業時間を無視しています。スキャン速度は構成要素の一つにすぎません。位置合わせ、メッシュ処理、アライメント、検査プログラミングのほうがスキャンそのものより長くかかることも珍しくありません。自社のワークフローで端から端までのサイクルタイムを評価してください。
- 分解能スペックは、REではむしろ逆効果になり得ます。極端に細かい点間隔は、大きくノイズの多いファイルを生み、きれいなNURBSに落とし込みにくくなります。自動車のRE作業では、点間隔0.1〜0.3 mmでノイズが少ないほうが、強いノイズ除去が要る最大分解能データより有用です。
成否を決めるのは「計測の考え方」
17年間、さまざまな相手と機器からスキャンデータを受け取ってきた当社の最もはっきりした所見はこれです。
スキャナはカメラにすぎません。位置合わせの戦略、写真計測、GD&T、公差の積み上げを理解している運用チームこそが、そのデータが使えるかどうかを決めます。
経験ある計測技術者が中位機で取った優れたデータも、大型部品で写真計測を省き、マーカー密度が足りず、あるいはスキャナを温度になじませずに始めたチームが最上位機で取った使えないデータも、当社は見てきました。すでに十分な機器を持っている組織にとって最良の投資は、多くの場合ハードの更新ではなく、計測の教育とワークフローの規律です。
リバースエンジニアリングとは実際に何か
PSH Designは2009年以来、リバースエンジニアリングを継続して提供してきました。年間およそ5,000設計時間、米国・ドイツ・北欧・日本のお客様向けです。ここから先は製品説明ではなく、その積み上げから実際に学んだことです。
成果を狭めている誤解
この分野で最も多い誤解は — お客様にも、スキャン会社にも、多くのRE業者にも共通して — 工程がこうだと思われていることです。部品をスキャンし、3Dモデルを作り、ファイルを納める。
この捉え方は間違っていて、REの成果が期待した価値を生まない大きな理由になっています。
3Dスキャナは測定器です。実物の形状を高い精度で取得します。しかし取得できないものがあります — その物体に埋め込まれたエンジニアリングの判断です。材料、工程、公差、抜き勾配、肉厚、フィーチャーの順序、組み付け関係。当初の設計者が下したこれらの判断は、実物の形の中には見えません。形だけでなくその背後の論理を復元すること、そこにリバースエンジニアリングの本当の技能があります。
製造経験のある機械技術者がスキャンデータを扱うとき、形をなぞってはいません。部品を読んでいます — データム構造を見きわめ、公差の意図を示す加工痕を認識し、肉厚を材料と工程の判断として解釈し、型の形状から抜き勾配を復元し、そのまま真実として受け入れれば寸法誤差になるスキャンの位置ずれを検出する。この「経験ある判断というフィルター層」が、専門的なRE成果と、たまたま形が合っている3Dファイルとを分けます。
中間フォーマットとネイティブCAD — 本当のコスト差
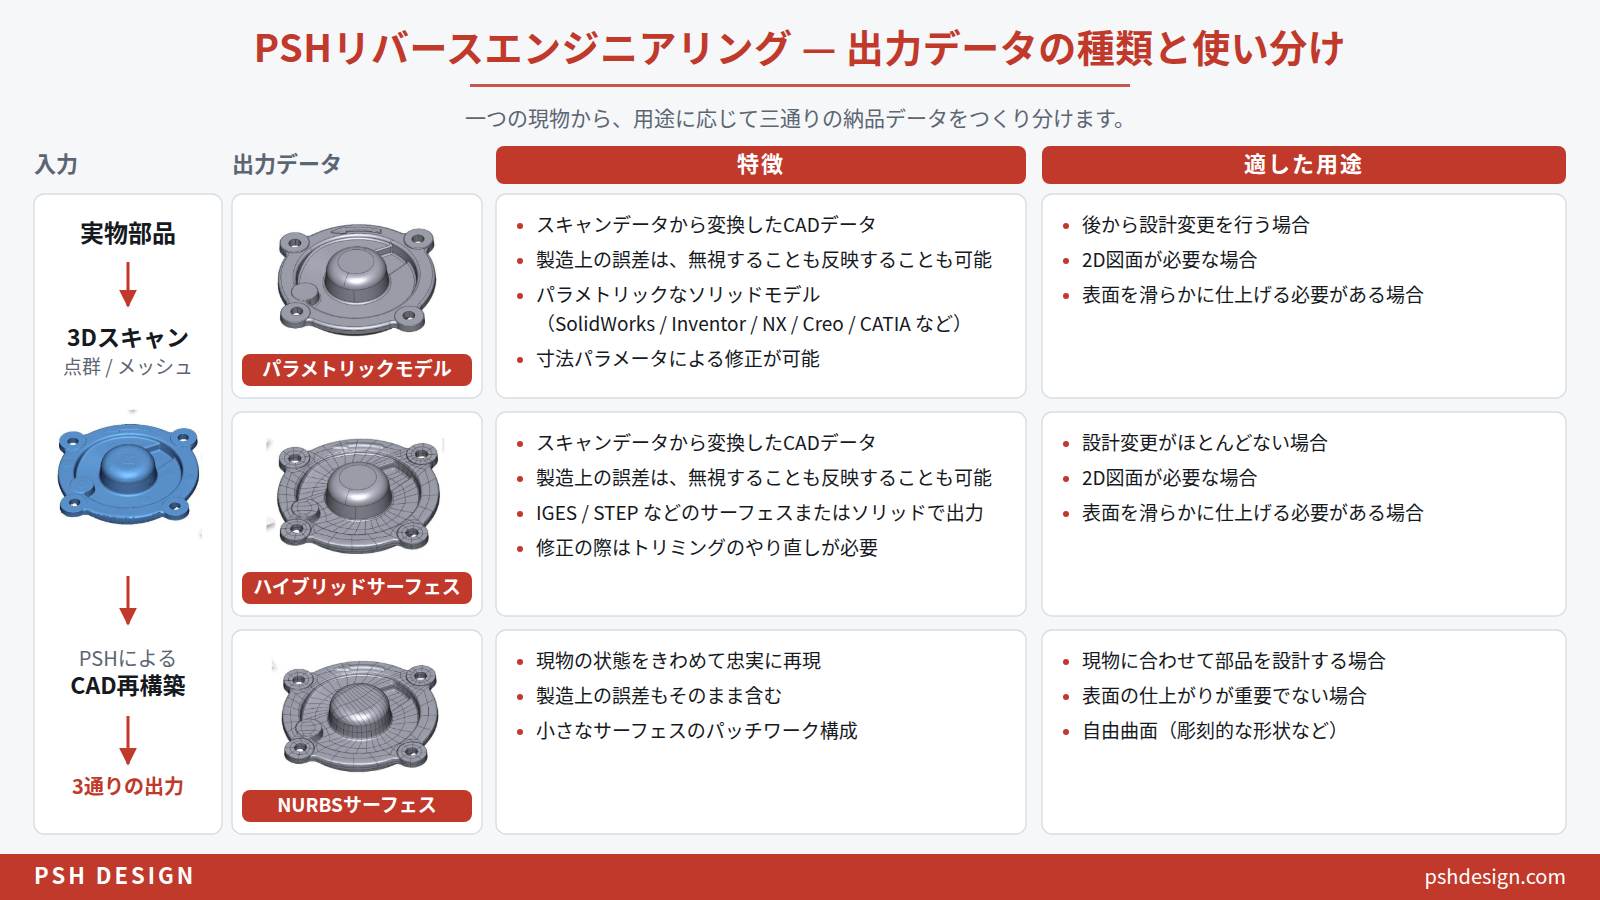
STP、X_T、IGSといった中間フォーマットは、CAD間で3D形状を受け渡します。どこでも読め、早く納品でき、価格もその速さを反映します。可視化や大まかな形状参照という目的には十分です。
限界は実際のエンジニアリングの場ですぐ現れます。フィーチャー履歴がなく、パラメトリックな関係がなく、設計意図がありません。壁は「厚みを制御できる押し出し」ではなく、融合した形状です。穴は「位置と寸法を持つ、編集も抑制もできるフィーチャー」ではなく、ソリッド中の空隙です。部品を変える必要が出たとき — 新しいサプライヤー、新しい材料仕様、設計変更 — お客様はパラメトリックモデルを編集するのではなく、中間形状から作り直すことになります。本当のコストはここで積み上がります。
中間フォーマットはスキャン単位で売られます。パラメトリックなネイティブCADは、それが可能にするエンジニアリング価値で売られます。価格差は最初に見えます。コストの差は、あとになってから見えます。
ネイティブのパラメトリックファイルは、部品をエンジニアリングモデルとして再構成します — きれいなフィーチャーツリーを持つ操作の連なり、パラメトリックな寸法、拘束された関係、そして有能な技術者が最初から設計していたならこう作ったであろう参照形状。お客様の環境で開いたとき、設計チームは自分たちが作ったモデルと同じように扱えます。
そのためには、RE設計者がお客様のCAD環境でネイティブに作業する必要があります。書き出すのではありません。さらに、部品種別ごとの製造ドメイン知識も要ります。射出成形の樹脂ハウジングと、プレス板金のブラケットと、ダイカストのアルミ構造では、再構築の論理が違います。PSHの設計者はこれらの領域 — 樹脂、板金、鋳造、複合材の薄肉、精密機械加工部品 — を特別料金の追加項目ではなく、標準のRE業務としてカバーします。
PSHの条件
PSHには11年以上にわたって継続してお取引いただいている米国のお客様がいます。その継続には理由があります。お客様の設計チームがそのまま使い、修正し、拡張できるネイティブのパラメトリック出力を納めているため、作り直しのために戻ってくる必要がないからです。戻ってこられるのは次の案件、次の設計変更、次の派生部品のときで、蓄積された文脈の分だけ毎回速く、正確になります。
- 検収後 NET 30:最終のお支払いは、納品物が要件を満たしているとご確認いただいたあとです。納品リスクはPSHが負います。出力品質が安定しているからこそ成り立つ条件です。
- マルチプラットフォームのネイティブCAD:SolidWorks、CATIA、NX、Inventor、Solid Edge、Creo — お客様のチームが使っている環境で。
- 製造ドメインのカバー:射出成形、板金・プレス、鋳造、複合材・薄肉構造、精密機械加工部品。
- 無償テストプロジェクト:実案件と同じ範囲・同じ難度のRE課題を1点、無償で仕上げます。出力品質を確かめ、同等の作業の費用感をつかむ最短の方法です。営業電話は不要です。
よくあるご質問
- 2026年でいちばん精度の高い3Dスキャナは。— 非接触では、上位の構造化光システムとレーザートラッカーが管理されたボリュームで一桁ミクロン域に達します。可搬ハンドヘルドの計測グレードでは、Creaform HandySCAN BLACK EliteとShining3D FreeScan UE Proが認証条件下で0.020〜0.025 mmです。サブミクロンのトレーサブルな測定では、門型CMMが依然として基準です。
- AIはCMMを置き換えますか。— いいえ。二つの別の流れが混同されています。AIはスキャンベースの検査解析を改善しています — 偏差処理の高速化、欠陥の自動認識、手作業の確認なしの傾向レポート。これは本物の進歩です。しかしAIは、安全上重要な要素についてCMMが提供するトレーサブルな基準測定の物理を変えません。両方が必要で、役割が違います。
- 光沢面や暗色面はどう測りますか。— 改善が謳われてはいますが、いまも現実の課題です。ハンドヘルドレーザーのほうが構造化光より問題のある表面に強い。鏡面金属や深い黒の面には、揮発性のチョーク系スプレーがいまも最も確実です。寸法への影響を抑えるため、酸化チタンを含まない配合を選んでください。青色レーザーは赤色レーザーより暗色面に強いです。
- スキャナを買うべきか、測定会社に外注すべきか。— スキャン量と社内の専門性で決まります。週1回以上スキャンが必要で、機器を適切に運用・維持する技術力があるなら、2年を超える視点では保有のほうが経済的です。頻度が低い、あるいは社内に計測の専門性がないなら、専門業者への外注(時間あたり100〜200ドル超)のほうが、経済的にも品質的にもほぼ確実に良い結果になります。うまく運用されない社内機材の隠れたコスト — データ品質と機器の維持の両面 — は一貫して過小評価されています。
- REのためのスキャンはどれくらいかかりますか。— 自動車の内装部品(ドアトリム、インパネの一部など)なら、写真計測の段取りを含めて2〜6時間。メッシュ処理とCAD再構築用の準備にさらに2〜4時間。部品到着からスキャン済み参照データまでは、多くの部品で1営業日程度です。CAD再構築 — リバースエンジニアリングの作業そのもの — はこれとは別で、案件範囲に応じてお見積りします。
リバースエンジニアリングのパートナーをお探しの場合
PSH Designは、米国・欧州・日本の産業および自動車のお客様に、スキャンデータからのリバースエンジニアリングとサーフェシングを提供しています。御社の計測チームが取得されたデータ、または当社の測定パートナー経由のデータから作業します。
いまのスキャンワークフローが、質の高いパラメトリックCAD再構築に耐えるデータを生んでいるかどうかを評価されたい場合は、サンプルデータを拝見して率直な技術的所見をお返しします。費用もお約束も不要です。
▶ The Best Metrology 3D Scanners — Buyer’s Guide(英語版) | リバースエンジニアリング受託 | CADカーネルとは何か
関連ページ
- リバースエンジニアリング受託 — スキャンデータから、そのまま使えるネイティブCADへ
- 検査事業をリバースエンジニアリングのパートナーで広げる
- CADカーネルとは何か — なぜそれがデータの品質を決めるのか
PSH Design
17+ years of CAS, Class A Surfacing, CAD and Reverse Engineering for Automotive, Aerospace, Medical and Industrial, to OEM standard.
Concept Design & CAS · Class A Surfacing · CAD Engineering · Reverse Engineering
Work of this kind is easier to judge than to describe.